インダストリー4.0の一般的な定義はこちらになります。
「インダストリー4.0」とは「第4次産業革命」という意味合いを持つ名称であり、水力・蒸気機関を活用した機械製造設備が導入された第1次産業革命、石油と電力を活用した大量生産が始まった第2次産業革命、IT技術を活用し出した第3次産業革命に続く歴史的な変化として位置付けられている。
インダストリー4.0の主眼は、スマート工場を中心としたエコシステムの構築である。人間、機械、その他の企業資源が互いに通信することで、各製品がいつ製造されたか、そしてどこに納品されるべきかといった情報を共有し、製造プロセスをより円滑なものにすること、さらに既存のバリューチェーンの変革や新たなビジネスモデルの構築をもたらすことを目的としている。
総務省
「Industrie 4.0」の考え方は2011年のハノーバーメッセで広く紹介され、産業団体による「Plattform Industrie 4.0」は2013年に発足しました。製造業のデータ連携と価値創出をめざす取り組みであり、特定の装置や製造方式だけを指す名称ではありません。Plattform Industrie 4.0の沿革
以下は公式の段階区分ではなく、全体像をつかむための本記事独自の2つの観点です。
- 観点1「情報を共有し、製造プロセスをより円滑なものにする」
- ここではIoTやデジタルツインを用いた生産状況の把握・改善を一例として扱います。
- 観点2「既存のバリューチェーンの変革や新たなビジネスモデルの構築」
- これについては様々なアイデアが求められますが基本戦略としては、ノウハウをサービスとして提供することを一例として考えます。
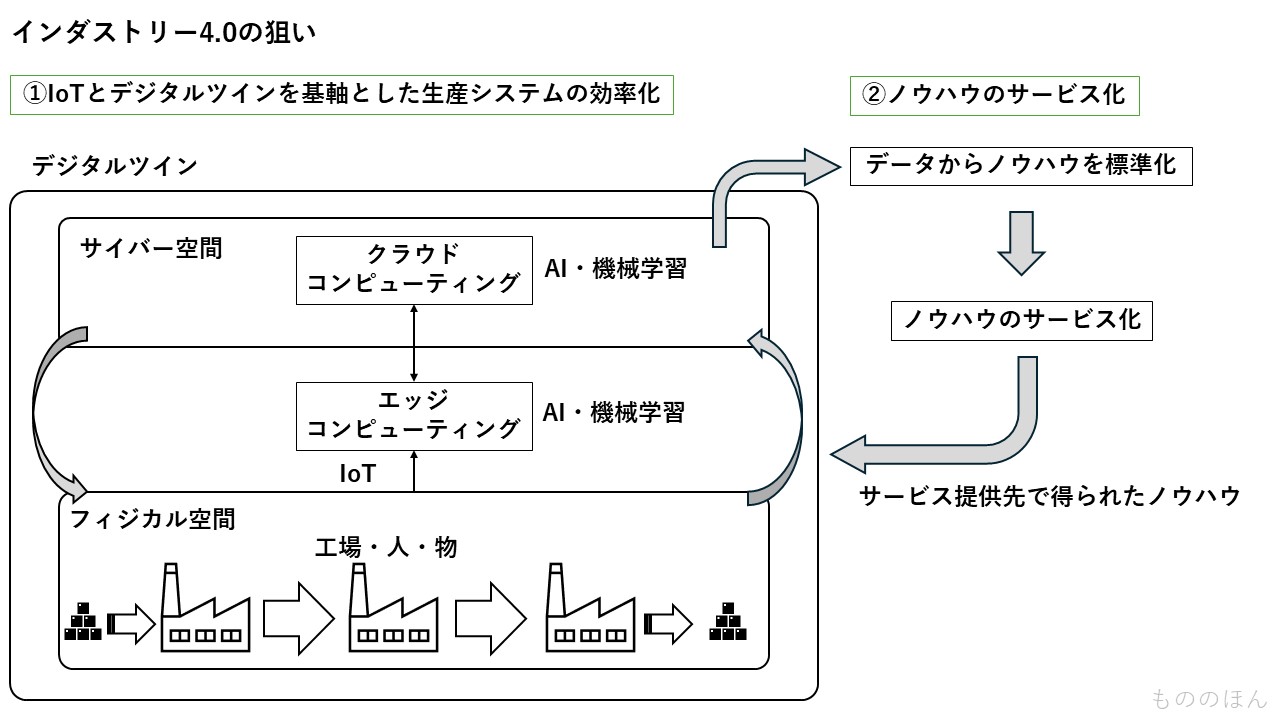
本記事では、生産改善の代表例であるトヨタ生産方式(TPS)に触れた後、①IoTとデジタルツインを軸とした生産システムの効率化をどのように行うか解説します。その後、②ノウハウをサービスとしてどのように提供するかについて解説します。
センサーの追加や予知保全だけでなく、データの共有先と、それによって改善したい判断まで考えることが大切です。
インダストリー4.0を考える二つの観点
本記事では、データを使った「生産システムの改善」と、デジタル技術が可能にする事業の広がりの一例としての「ノウハウのサービス化」に分けて考えます。これは公式に定められた二段階の進め方ではありません。
インダストリー4.0は生産システムをバージョンアップさせる
インダストリー4.0の目的のひとつは、既存の生産システムの更なる効率化です。
ここでは改善の考え方を比べるため、トヨタ生産方式(TPS:Toyota Production System)を一例として取り上げます。インダストリー4.0はTPSを前提条件とするものではありません。
生産方式や製品の流れは工場ごとに異なります。TPSの考え方から学べる点を確認したうえで、データ連携がその現場の課題にどう役立つかを考えます。
TPSとは無駄の削減
TPSの特徴を押さえましょう。トヨタによると、TPSの柱はジャストインタイムと自働化(異常があれば止める考え方)です。在庫は改善対象となる無駄の一つですが、無駄は在庫だけを指しません。トヨタ自動車のTPS解説
次の例は、前工程が後工程の必要量を確認せず、まとめて生産した場合を示すものです。実際の生産方式を一律に説明する例ではありません。
例えばAという製品を作るために部品B,Cが1つずつ必要だとします、BとCを作るのにそれぞれ10分と20分かかるとすると1時間でBは6コ、Cは3コ完成します。
できた部品をAを組み立てる工程に持っていき、Aを3コ完成させるとBの部品が3コ在庫として残ります。
この例ではBの部品が3個残ります。必要量と生産量がずれると在庫や保管・運搬の負担が増えます。ただし、品質や供給途絶への備えとして必要な在庫もあり、在庫をゼロにすることが目的ではありません。
在庫は多くの無駄を生み出します。まず保管場所、保管場所の土地代、移動させる時間、移動させる人、移動させる機械、数が多くなってくると管理システムも必要になります。さらに、長期在庫品には経年劣化のリスクも出てきます。
必要なものを必要なときに必要な量だけつくる考え方はTPSの一部です。以下では、ジャストインタイムを支えるかんばんと平準化を見ます。もう一つの柱である自働化も、異常や不良を次工程へ流さないために欠かせません。
ジャストインタイムとカンバン
後工程が必要な品目と数量を前工程から引き取る「後工程引き取り」が、ジャストインタイムを支える考え方です。需要の見通しや生産計画が不要になるわけではありません。
つまり、後工程で必要な数を必要なタイミングで入手できるようにしました。これをジャストインタイムと呼んでいます。ジャストインタイムを実現するツールとしてカンバン方式が採用されています。
かんばんは、品目や数量などを前後工程へ伝えるための道具です。後工程の引き取りと前工程の補充をつなぎ、過剰生産や不要な在庫を抑えるのに役立ちます。ただし、安全在庫や運搬条件を無視して機械的に削減すると欠品につながります。
ジャストインタイムはTPSの柱の一つで、かんばんはそれを運用する道具の一つです。
そして、次の二つはルールを守るために編み出した工夫の結晶です。
平準化と多能工化
平準化とは、一定期間の生産品目や数量のばらつきをならすことです。小ロット化や段取り替えの改善と組み合わせることがありますが、同じ意味ではありません。負荷の山谷を抑え、前工程への急な要求を減らすことを目指します。
ジャストインタイムとカンバンにより前工程は後工程の依頼に応じて生産を行います、この時に後工程のロットが大きいと前工程もそれに対応した設備を持つ必要が出てきます。
前後工程や取引先の規模・設備能力は一様ではありません。引き取り量の急変が前工程へ過大な負荷をかけないように、品目・数量の平準化と、供給能力・輸送条件の確認が必要です。平準化だけで設備投資が減る、あるいは需要急変に必ず強くなるとは限りません。
平準化した生産システムでは多様な製品を作るため、製品ごとに段取り替えが必要になったり、製品ごとに異なる作業を行ったりするようになります。このように一人の作業者が生産に合わせて多種多様な作業を行うことを多能工化と呼びます。
段取り替えの高速化を実現し多様な設備を使いこなし多能工化するためには人間の努力と工夫が必要です。
平準化と多能工化は変動に対応する選択肢ですが、実際の効果は工程や人員配置で確認する必要があるんだね。
無駄の最小化とサプライチェーン全体での効率化
データ連携は、現場で既に行っている改善を支える手段になり得ます。ただし、情報を集めるだけで無駄が減るわけではなく、課題設定と効果の検証が必要です。
リアルタイム化による無駄の最小化
IoT機器で設備の稼働や部品の所在を把握し、電子かんばんや搬送設備とつなぐと、欠品や滞留を早く見つけられる場合があります。ただし、すべての現場で情報がリアルタイム・正確に集まるわけではありません。データの欠損、更新間隔、品目の取り違えを確認し、在庫削減の効果と供給停止のリスクを一緒に評価します。
リアルタイム化によるサプライチェーン全体での効率化
MES(製造実行システム)や生産スケジューラは、現場の実績を把握し計画を更新する仕組みです。一方、デジタルツインは現実の対象を表すモデルをデータで維持し、状態の把握や検討に使う考え方で、MESと同義ではありません。工場間・企業間の連携には、データの形式・共有範囲・品質をそろえる必要があります。AIを使っても、サプライチェーン全体の最適化や在庫の最小化が自動的に実現するわけではありません。NISTのデジタルツイン解説
データの更新間隔や共有条件が整えば、判断を早められる可能性があります。次は効率化以外の事業の広がりを見ていきます。
データ活用はノウハウのサービス化にもつながる
つながる製品や製造データを活用する事業モデルの一例が、ノウハウのサービス化です。これだけがインダストリー4.0の目的という意味ではありません。
サービスとして提供するには自分たちが持っている何に価値があるのかを分析する必要があります。また、熟練者のみが分かる暗黙知のままでは顧客にノウハウを伝えることができません。
提供する価値を見極めたうえで、再現に必要な知識を手順や判断条件として記録・検証することが一つの方法です。
その後、自分たちが持っているノウハウにあわせてサービス化をどのように展開するかのステップに進みます。
ここでは、「標準化」と「サービス化」の2つのステップに分けて解説します。
デジタル技術でノウハウを標準化する
ここでいう標準化とは、作業手順や判断条件、成果物の品質基準を関係者で共有し、再現性を高めることです。標準化しても、誰でもすぐ同じ品質で作業できるとは限りません。
関連するデジタル技術は、条件や手順を記録・共有する助けになります。ただし、ツールを入れるだけで標準化が進むわけではありません。
製品設計やライン設計の3D化やIoT活用による機器管理などはインダストリー4.0以前からデジタル化が進んでいました。例えば、機器の動きに関しては、センサーを通じて得られた稼働状況の数値データをモニタリングすることで管理や分析が可能となっています。
人の作業は、設備の稼働値と違って、作業の目的や周囲の条件まで記録しなければ意味を読み違えます。センサーで動きを取得できても、良否や熟練の理由をその数値だけで説明できるとは限りません。
その上「どのような作業であればより生産性が高く、品質が良いのか」といった基準や閾値の設定も非常に困難なため現場や熟練技能者の動きはデジタル化しづらい領域でした。
計算能力やセンサー、AIの発達で、大量の作業データから傾向や改善仮説を見つけやすくなりました。ただし、相関が見えても因果関係を証明したことにはなりません。作業条件をそろえた比較や試験を行い、安全・品質・生産性への影響を現場で検証する必要があります。
ノウハウをサービスとして展開する5つの例
次は標準化したノウハウをサービスとして展開する方法について解説します。次の表は「どんなノウハウを提供するか」という観点で、筆者が5つの例を整理したものです。公式の分類や網羅的な一覧ではありません。
| 提供する強み | サービスの例 |
|---|---|
| 設計・開発力 | 仕様検討、設計レビュー、試験計画などを支援する |
| 生産技術力 | 工程設計、設備立ち上げ、改善方法を提供する |
| サプライチェーンの構築・管理力 | 調達、品質、納期に関する情報連携を支援する |
| 工程・現場ノウハウ | 段取り、検査、保全などの手順や教育を提供する |
| 製造能力 | 自社の設備や体制を使い、製造を受託する |
オープンにする範囲とクローズにする範囲を見極めて勝つ
ノウハウを外部へ提供する際は、競争力だけでなく、秘密保持契約、顧客から預かった情報、知的財産権の範囲を確認します。
技術を提供しても直ちに競争力が失われるとは限らず、何を共有し、何を自社に残すかは契約と事業戦略で変わります。自社が差別化する領域と共有できる領域を分けることが出発点です。
差別化の源泉や顧客情報を保護しつつ、共有できるデータ・機能だけを契約で定めて提供する方法があります。「非コア」だから自動的に公開してよいわけではありません。外注する場合も品質、責任範囲、情報管理を確認します。
つまり、自分たちがどの領域で勝ち(価値)を狙うかの見極めが大切です。
工場のデータ連携に使う技術と設計の観点
ここまでに見た生産改善、知識の記録・共有、サービス化には、目的に応じて異なる技術や手法を組み合わせます。
筆者が選んだ関連技術9項目
次の表では、関連する技術や手法から筆者が9項目を選んで紹介します。公的機関が定めた必須の「9選」ではありません。
| 技術・仕組み | 主な役割 |
|---|---|
| IoT | 設備や製品の状態データを取得・共有する |
| エッジコンピューティング | 現場の近くでデータを処理し、必要な結果を送る |
| クラウド | 必要なデータを保管・集計し、権限に応じて共有する |
| AI・機械学習 | 傾向や異常の候補を見つけ、精度を検証する |
| デジタルツイン | 現実の対象を表すモデルを更新し、状態把握や検討に使う |
| PLM・PDM | 製品情報、図面、設計変更の履歴を管理する |
| 生産スケジューラ・MES | 計画の割付と、現場への指示・実績の記録を支える |
| SCM | 調達から納品までの情報をつなぎ、需給を調整する |
| ERP | 購買、在庫、会計などの基幹情報を管理する |
データ連携を設計する際の観点
次の表は、接続性や情報の可視化など、工場のデータ連携を考える際の観点を筆者が整理したものです。公式に定められた設計原則の一覧として扱うものではありません。
| 観点 | 確認すること |
|---|---|
| 相互運用性 | 品目や設備の識別子とデータ形式をそろえ、連携先で読めるようにする |
| 情報の可視化 | 数値の意味・更新日時・欠損を示し、誤解なく判断できるようにする |
| 判断の分担 | どこまで現場で判断し、いつ人へ確認・停止・上申するかを決める |
| 人への支援 | 作業者が必要な情報を確認できる形にし、安全性と使いやすさを試す |
日本の製造業で、どこに価値を残すか
日本の製造業でも、設備・人・取引先をまたぐデータ連携は課題です。一方で、現場の工程知識や個別製品への対応力は、データをどう解釈し、どこへ適用するかを考える土台になります。国や業界全体を「遅れている」と一括りにはせず、自社の工程で何が共有でき、何が競争力の源泉かを見極めることが重要です。
標準部品、ソフトウェア、外部の設計・製造サービスを活用できる場面は増えています。ただし、調達できる範囲や完成品の品質を一律の割合で示す根拠はありません。要求仕様、統合設計、品質保証、保守まで含め、自社で責任を持つ部分を決める必要があります。
外部の技術を組み合わせても、製品として成立させるには要求の具体化、適合確認、試験、供給と保守の設計が欠かせません。
このような状況の中で日本のモノづくりは今後どのように勝っていけばいいのか。
筆者は、外部へ提供できる強みと自社で磨き続ける強みを分け、顧客が求める価値につなげることが重要だと考えます。
日本の製造業は個々の顧客に「深く」寄り添い、それぞれにカスタマイズした事業開発を強みにしてきました。これら個別の工程や現場の技術、ノウハウを丁寧にデジタル化していくことで、競争力のあるサービスが生まれると信じています。
データをつなぐ前に、どの判断を改善したいかを決め、必要なデータの品質と共有条件を確かめることから始めてください。
具体的な工場DXの仕組みは、工場DX担当者が押さえるべき5つのポイントで解説しています。
技術士資格を目指す方には、技術士試験の学習ロードマップも用意しています。
一次資料と関連書籍
制度・用語の確認にはPlattform Industrie 4.0のFAQ、生産方式の説明にはトヨタ自動車のTPS解説、デジタルツインの説明にはNISTの資料を参照しました。以下の書籍カードは補助的な学習資料への広告リンクであり、上記の事実関係を裏付ける一次資料ではありません。